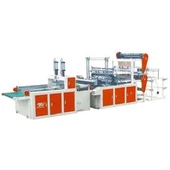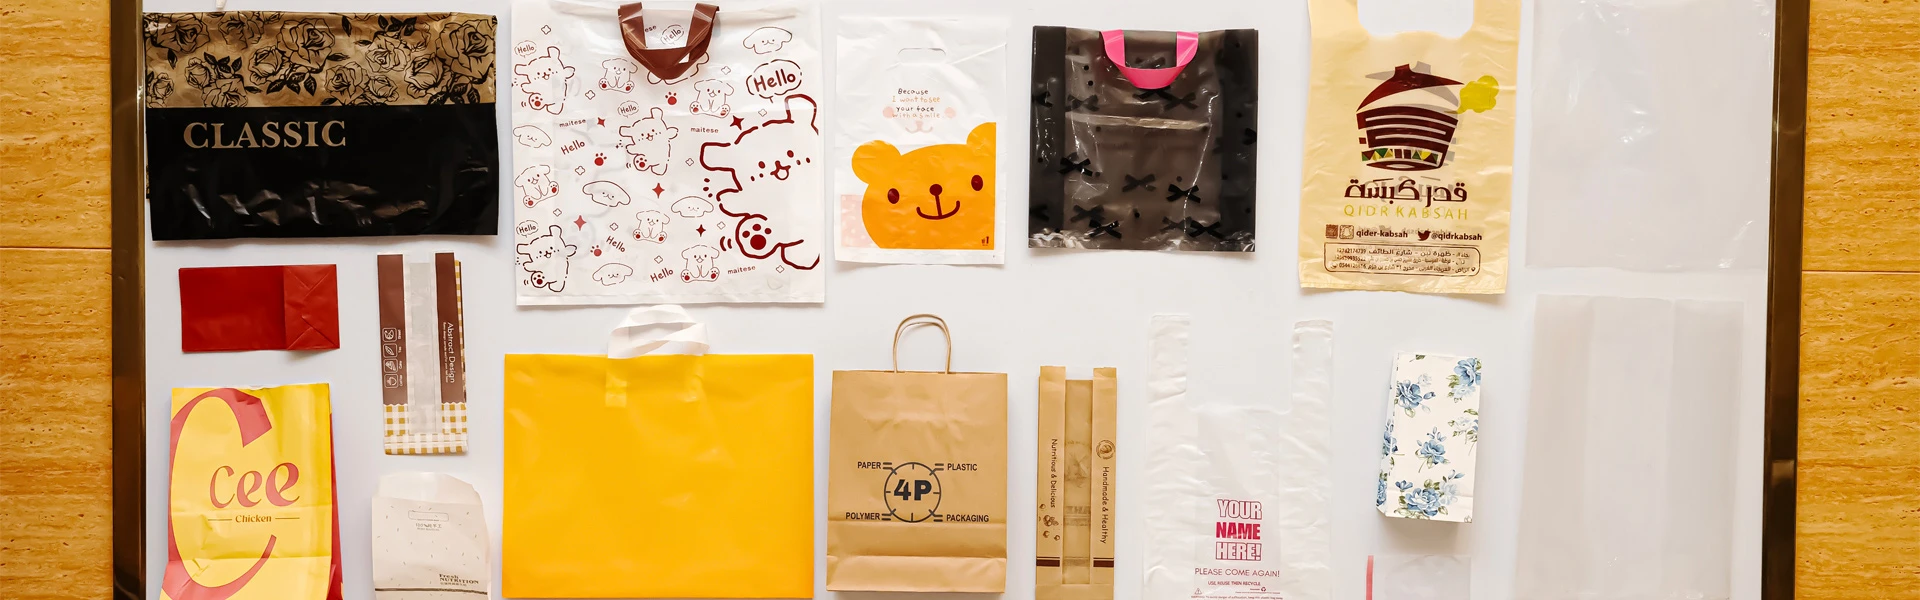
Na pitanje što proizvođač vrećica može proizvesti, mnogi se kupci pitaju može li aStroj za izradu plastičnih vrećicamože proizvoditi različite vrste vrećica ili ako svaka vrsta vrećica treba vlastitu torbaricu. Odgovor je negdje između te dvije opcije. Glavne komponente-otvaranje, brtvljenje, rezanje i slaganje-uobičajene su za većinu vrećica. Promjene se odnose na alate, kao što su položaj brtve, oblikovanje ručke, savijanje i namatanje. Ovaj članak predstavlja vrste vrećica koje plastične vrećice mogu proizvoditi, postavke stroja potrebne za svaku vrstu i raspon brzine koji možete očekivati.
Što određuje koje vrećice stroj može proizvesti
Karakteristike tri stroja određuju kakvu vrstu vrećice stroj može izraditi: širina trake, vrsta brtve i dodatna stanica.
Moguće je izraditi širine mreže postavljene na maksimalnu veličinu vrećice stroja. Na broj traka također može utjecati kada je širina platnene vrećice fiksna. Okvir od 800 mm može spljoštiti jedno-vreću na oko 700 mm širine. Okvir od 1,200 -1,600 mm može voditi nekoliko traka za malu torbu. Ovakva je postavka uobičajena na liniji visoko{10}}torbi za majice-.
Brtvila su podijeljena u glavne vrste. Stroj za brtvljenje dna lijepi film na dno vrećice. Prikladne su za ravne vrećice, vreće za smeće i vreće za prevrtanje. Bočne brtve su izrezane i zapečaćene duž rubova spljoštene ili prorezane folije. Prikladno za torbe za majice i lagane torbe za nošenje, potrebno im je mekano i fleksibilno dno. Struktura stroja je važna. Stroj za brtvljenje dna može se koristiti za izradu drugih proizvoda strojeva za brtvljenje dna s različitim alatima. Ne može postati bočna brtva. Prije nego što usporedite vrste plastičnih vrećica, pogledajte osnovne komponente aStroj za izradu plastičnih vrećica: ekspanzija, kontrola napetosti, brtvljenje, rezanje i slaganje. Vrsta vrećice ovisi o dodanim dijelovima oko jezgre.
Dodatne stanice omogućuju da jedan stroj proizvodi više proizvoda u istoj obitelji strojeva. To može uključivati rukovanje bušilicama, aplikacije za rukovanje zakrpama, savijanje ušica i kotrljanje vrećica. Na servo-pogonskoj liniji, ove opcije su ugrađene u stroj. Recepti se također mogu pohraniti u sustav upravljanja. Kada dvije torbe koriste isti osnovni okvir, mogu proći minute, a ne dani, za promjenu između njih.

T-Torbe za košulje: najprodavanije
Torbe za kupnju prsluka naširoko se koriste u trgovinama mješovitom robom i maloprodajnim trgovinama. Također je jedna od najplodnijih torbi. Njegova proizvodnja demonstrira snagu više-strojeva.
Filmovi su obično 15-25 μm HDPE ili LDPE. Može biti tiskana ili obična. Bočno brtvljenje presavija film, brtvljenje i rezanje obje strane, i udaranje prsluka za rukovanje u istom ciklusu. Vreće za majice s jednim redom 60 – 120 vrećica u minuti. Strojevi sa širokim-okvirom, četiri-i šest traka mogu dodati do 400–600 vrećica u minuti.
Položaj ručke važna je tolerancija. Proboj se mora držati unutar linije brtve ± 1 mm. Ako nije, ručka će probušiti rupe tijekom testiranja. Na servo -vodama, probijanjem upravlja servo sustav. Automatski prati položaje ispisa i pečata.
Ova vreća za prašinu uobičajena je u masovnoj proizvodnji jer koristi tanki film i ima jednostavan dizajn brtve. Proizvodnja s više-traka također je povećala proizvodnju. To čini troškove konverzije niskima po 1000 vrećica.Stroj za izradu plastičnih vrećicajer su torbe za majice često glavna proizvodna linija u-tvornicama masovne proizvodnje.
Meki uvez i stražnja torbica: torbica, podstava i torbica za kruh
Najjednostavnije torbe su ujedno i najopsežnije. Tu je donja brtvaStroj za izradu plastičnih vrećicadolazi. Donje linije za brtvljenje mogu proizvoditi ravne vrećice, prehrambene-kruhove i proizvodne vrećice, obloge listova i perforirane role. Križ zapečaćen ispod vrećice. Duljina vreće se postavlja pomoću servo sustava za izvlačenje, tako da je za promjenu duljine potreban samo novi recept.
Jedno{0}}strojevi rade 40 – 100 vrećica u minuti. Stvarna brzina ovisi o duljini vrećice i debljini membrane. Dodatak za namatanje može pretvoriti isti izlaz u vrećice na perforiranoj roli na automatima u supermarketima.
Glavna provjera kvalitete ove vrećice za prašinu je čvrstoća brtvljenja. Križna brtva jedina je strukturna brtva na vrećici. Debljina filma mora se ispitati ispitivanjem ljuštenja ASTM F88 u određenom rasponu tlaka. Labava donja brtva čest je problem u obiteljima vrećica-za prašinu. Obično dolaze od promjena temperature ili od brtvljenja prljavštine na čeljusti. Redovito održavanje može spriječiti oba problema.
Vreće za smeće dolaze u:-kuće s intenzivnim vjetrom
Vreće za smeće imaju istu strukturu brtvljenja dna. Također im je potreban poseban stalak na liniji vrećica: premotač.
Stroj izrađuje kontinuirano zatvorene vrećice s cijevima ili vrećice s dnom i smota ih u role bez jezgre. probušen između vrećica. Mnoge vreće za smeće koriste zvjezdaste brtve ili dno s ušicima za raspoređivanje tereta.
Cilindar savija web papir u C ili Z presavijanje. Računa svaki kolut vreće i vjetar na 15-30 koluta u minuti. Zatvoreni vodovi rade brže od zavojnica.
Dno pečata u-obliku zvijezde koristi osam ili više točaka za brtvljenje kako bi se formirala ravna baza. Treba im dodatna stanica za pečaćenje. To povećava cijenu svake vrećice, pa je uobičajenije imati brtvu u obliku zvijezde-na dnu vrhunskih vreća za smeće.
Glavni sadržaj provjere kvalitete su zategnutost role, broj vrećice i položaj perforacije. Vreće bi trebale biti unutar ±1 vrećice/rolu. Ako je valjak previše labav, može biti dalekozor unutar razdjelne kutije. To je nedostatak koji kupci mogu vidjeti.
Bočni-uglavak, -izrez i krpanje-vreće s ručkom: maloprodajni oblici
Maloprodajne nosive vrećice zahtijevaju više strojnih stanica nego osnovne vrste vrećica. Za svaku vrstu plastične vrećice potreban je drugačiji uređajStroj za izradu plastičnih vrećica.
- Bočne-vreće s umetcima savijaju rub folije uređajem za savijanje prije zatvaranja. To omogućuje dublje pakiranje, darivanje i korištenje za posluživanje hrane.
- Die{0}}ručne torbe su meke-torbe za kupnju. Stroj je prorezao kružnu ručku kroz ojačanje filma. Proizvodnja jedne linije je 40 – 80 vrećica u minuti.
- Vreće za rukovanje zakrpama koriste dodatno pojačanje za krpanje stražnje strane -tretmana za rezanje. Druga stanica za brtvljenje povezivala je zakrpu. Stanica koristi glavni ciklus pečaćenja. Prikladan za deblje vrećice za kupovinu, uređaj može nositi 5-10 kg bez potrebe da se rastavlja.
Ove vrećice obično koriste film od 25 – 60 μm. Folija je deblja od one koja se koristi za osnovne vrećice. Dodatno pojačanje i koraci krpanja također su usporili proizvodnju.
Često postavljana pitanja
Može li jedan stroj proizvesti sve ove vrste vrećica?
Nijedan pojedinačni stroj ne može sve to napraviti. Za donje i bočne brtve koriste se različiti dizajni. U istoj vrsti stroja, vreće koje koriste istu bazu mogu se mijenjati korištenjem različitih kombinezona i dodatnih stanica. Donja linija za brtvljenje s namotačem može se brzo prebaciti između ravne vrećice i valjka za smeće. Bočne brtve mogu se mijenjati između vrećica za -majice i -rezanih transportnih vrećica.
Koje su torbe{0}}za prašinu najisplativije proizvoditi?
Najbrža torba nije uvijek i najisplativija. -Torbe za majice su glomazne i jeftinije ih je pretvoriti. Vreće za smeće na kolute i vreće za maloprodaju mogu biti isplativije. Pravi izbor ovisi o trenutnim kupcima i narudžbama tvornice. Strojevi moraju odgovarati ne samo narudžbama nego i brzini proizvodnje.
Koji se mjerači filma koriste u ovim vrećama za prašinu?
Za -vreće za majice obično se koristi film debljine 15–25 μm. Ravne i smotane vrećice obično koriste filmove od 20-40 mikrona. Maloprodajne torbe za nošenje s izrezanim ili zakrpanim ručkama obično koriste film od 25-60 mikrona. Debele membrane usporavaju ciklus brtvljenja i zahtijevaju više vremena zastoja. Kako se debljina filma povećava, učinak stroja se smanjuje.
Izvor informacija
- ASTM F88/F88M-Standardna metoda ispitivanja za čvrstoću brtvljenja fleksibilnih barijernih materijala.
- ISO 9001: 2015 kontrola procesa kontrola i dokument Upravljanje kvalitetom.
- Direktiva o strojevima 2006/42/EC-Mehanički sigurnosni zahtjevi Europske unije.
- ASTM D6400 -Standardna specifikacija za sintetičku plastiku (za konfiguracije filma).
- EN 13432 – Zahtjevi za ambalažu koja se može reciklirati putem kompostiranja i biorazgradnje.
- Podaci o tržištu istraživanja Grand View i proizvodnje vrećica od konoplje.