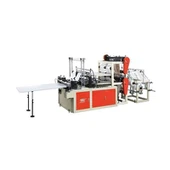
Odluke o održavanju proizvodne linije paketa često se donose pod pritiskom. SEAL-i su počeli otkazivati tijekom noćne smjene. Kontejner je bio pun prije nego što je to itko mogao vidjeti. Kupčeva narudžba od 50.000 komada kasni jedan dan. Uobičajeni odgovor je riješiti problem, na primjer, podizanjem temperature za nekoliko stupnjeva ili zamjenom oštrica i zatim nastaviti dalje. Bolji pristup je tretirati održavanje kao sustav. Cilj je osigurati normalan rad opreme i stabilnost kvalitete platnene vrećice. Ovaj rad predstavlja shemu održavanja praktičnog stroja za oblikovanje plastičnih vrećica za kupovinu. Bez obzira upravljate li starijim ili novijim modelomStroj za izradu plastičnih vrećica, primjenjuje se isti sustavni pristup održavanju.
Kako izgleda realan ritam održavanja
Linije za proizvodnju vrećica za kupnju prolaze kroz nekoliko koraka: odvijanje, vođenje rubova, brtvljenje, rezanje, slaganje, obično umetanje u isti komad filma. Svaki korak se troši različitom brzinom. Dakle, jedna uputa "servis svaki mjesec" ne pomaže. Bolji pristup je planirati održavanje na temelju toga koliko se često svaka komponenta mijenja. Za aStroj za izradu plastičnih vrećica, praćenje intervala zamjene prema komponenti umjesto prema kalendarskom datumu daje daleko bolje rezultate.
Po smjeni (početna provjera, 15-20 minuta):
- Zabilježite temperaturu zatvaranja obiju čeljusti i usporedite je sa zadanom točkom. Normalno je da se temperatura zaslona promijeni za više od +/- 2 stupnjeva kada se pokrene hladno. Ako se ista promjena dogodi svaki put kada pokrenete, provjerite termoelement ili regulator.
- Obrišite optičku leću koja se koristi za registraciju ispisa i brojanje vrećica. Na prašnjavim linijama puder se nakuplja na lećama. To može učiniti test manje pouzdanim sve dok se ne pojavi vidljiv kvar.
- Provjerite stopu otpada za posljednju smjenu. Ako se ista veličina vrećice poveća za više od 0,5%, provjerite stroj prije sljedećeg rada.
- Provjerite tlak zraka regulatora. Većina cilindara za brtvljenje i slaganje koristi 0,5–0,7 MPa. Ako je tlak manji od 0,4 MPa, sila cilindra će pasti i brtva će postati nejednaka.
Tjedno (pola dana):
- Provjerite zabrtvljenu površinu čeljusti i vizire, koji su obično PTFE-presvučena tkanina ili silikon. Potražite tragove opeklina, posjekotine ili ogrebotine. Oštećeni malč može neravnomjerno širiti toplinu, stvarajući tanak sloj ranjivosti. Promjena temperature neće riješiti problem.
- Podmažite glavni ležaj i rezni nosač u skladu s proizvođačkim dijagramom podmazivanja. Većina strojeva za vrećice za kupnju ima otvore za podmazivanje na zatvorenim policama i mrlje od masti na mehanizmima za odlaganje. Nemojte koristiti previše lubrikanta jer može skupiti prašinu na filmu. Obrišite višak lubrikanta.
- Provjerite rub oštrice s povećalom. Tražim čips. Okrnjena oštrica može poderati, a ne prerezati film. Poderane membrane se uvlače u pukotine.
Mjesečno:
- Provjerite temperaturu servo pogona i kontrolnog ormarića. Očistite filtere ormara. Membrane platnenih vrećica stvaraju statički elektricitet i prašinu. To može začepiti filtre prije očekivanog.
- Provjerite napon istosmjerne sabirnice i napon pomoćne baterije PLC-a. Slabe baterije mogu dovesti do gubitka parametara i dodatnog rada na postavljanju.
Provjerite poravnanje bočnih senzora i položaj plesača u kotrljanju, a stroj se zaustavio.
Stanica za pečaćenje i rezanje zaslužuje najviše pažnje
Postaje za brtvljenje izvor su mnogih problema s kvalitetom kod proizvođača plastičnih vrećica. Toplinu, pritisak i vrijeme treba kontrolirati u maloj mjeri. Filmovi su obično 15–40 μm LDPE ili polietilen visoke -gustoće. Brtve moraju biti dovoljno čvrste za rukovanje pakiranjem i nošenje bez kidanja duž linije brtve. Nije lako uočiti slabost brtve na stroju. Mogu se pronaći samo na blagajni. Na bilo kojojStroj za izradu plastičnih vrećica, stanica za brtvljenje je mjesto gdje nastaje većina problema s kvalitetom, stoga zaslužuje najčešće provjere.
Stanica za pečaćenje treba se usredotočiti na tri područja:
Točnost temperature.Temperatura brtvene čeljusti ovisi o očitanju termopara. Termoparovi se mijenjaju s godinama. Promjene od 5-8 stupnjeva mogu dobru brtvu pretvoriti u lomljivu. Provjerite prikaz temperature zasebnom sondom najmanje svaka tri mjeseca. Zamijenite termoparove s referentnim vrijednostima većim od ±3 stupnja razlike. Svaka kalibracija mora biti dokumentirana. Ovaj zapis može biti od pomoći kada korisnici kasnije prijave problem s kvalitetom pečata.
Stanje površine čeljusti.Neravnomjerno trošenje vizira i čeljusti. Tjedno provjerite je li površina glatka. Zamijenite kada vidite ogrebotine ili ogrebotine. Kada čvrstoća brtve varira sa širinom čeljusti, treba je također zamijeniti. Provjeravajte tlak čeljusti barem jednom mjesečno pomoću membrane za preosjetljivost. Cilindri gube snagu kada se brtva istroši ili se promijeni tlak zraka.
Provjera čvrstoće brtve.Mora se mjeriti kvaliteta brtve. Ne treba suditi samo po izgledu. ASTM F88 je često korištena metoda ispitivanja za čvrstoću skidanja i čvrstoću brtvljenja. Mjeri silu potrebnu za odvajanje brtvenog spoja. Ispitni uzorci po smjeni. Na primjer, isprobajte pet vreća od početka, sredine i kraja role. Ovo pretvara "brtva izgleda dobro" u testne podatke. Ako je prosječna čvrstoća skidanja istog filma više od 15% ispod normale, prvo provjerite temperaturu, zatim stanje čeljusti, a zatim tlak.
Rezače na istoj stanici također je potrebno redovito provjeravati. Oštrice strojeva za vrećice obično su izrađene od alatnog čelika. Obično se mogu izglodati nekoliko puta prije nego što se zamijene. Zabilježite koliko je puta svaka oštrica bila naoštrena. Kada se oštrica počne mrviti nakon brušenja, zamijenite je. Slomljeni rubovi mogu oštetiti blok za sjeckanje i skratiti vrijeme između mljevenja.

Napetost, registracija i pneumatski sustav
Kupnja vrećica putem interneta odvija se brzinom od 50 do 150 vrećica u minuti. Film je tanak, pa problemi s napetostima mogu dovesti do promjena duljine vrećice ili neravnomjernog brtvljenja. Plesači se kotrljaju i kontrola teretne prostorije opušta napetost. Potrebno ih je kontrolirati svaki mjesec. Provjerite pomiču li se ležajevi plesača. Kada se mreža ukloni, provjerite očitava li mjerna ćelija nulu. Provjerite odgovaraju li postavke napetosti granici tečenja filma. LDPE film se može rastegnuti kada je napetost previsoka. Mreža od 25 μm može se rastegnuti nekoliko postotaka. Ovo može promijeniti duljinu reza čak i ako je servo brojanje ispravno.
Registracija ispisa koristi drugu kontrolnu petlju. Kada žica prolazi otisnutim filmom, registracijski senzor očitava oznaku za ispis. Servo, a zatim podesite položaj filma tako da pečat i rez ostanu na mjestu na umjetničkom djelu. Prljava leća, držač senzora u pogrešnom položaju ili istrošeni enkoder u valjku za izvlačenje mogu uzrokovati sporo pomicanje. Operateri mogu ručno podesiti stroj za kalibraciju. Tada zanos postaje prevelik. Svaki tjedan provjerite položaj senzora i leće. Zamijenite-koder valjka u vrijeme koje preporučuje proizvođač. To pomaže spriječiti problem ispisa koji izgleda ispravno na postavci stroja, ali se pomiče na filmu.
Pneumatski sustav se često ne pregleda dovoljno jer se problemi mogu razvijati sporo. Kvaliteta komprimiranog zraka kontrolirana je ISO 8573-1. Ova norma klasificira zrak prema česticama, vodi i ulju. Zatvoreni cilindri i vakuumski sustavi u strojevima za vrećice trebaju čist, suh zrak. Voda u zračnim kanalima može uzrokovati koroziju cilindra i prianjanje. Teško ga je pronaći. Održavanje je jednostavno. Posušite spremnik zraka i osušite svaki dan. Zamijenite jezgru filtra ovisno o upotrebi jedinice, obično svaka tri do šest mjeseci ovisno o opterećenju. Provjerite tlak regulatora jednom mjesečno i usporedite ga sa specifikacijom stroja.
Strojevi koji se prodaju u Europi također moraju biti u skladu s mehaničkom direktivom 2006/42/EC. Sigurnosne značajke kao što su štitnici, blokade i zaustavljanja u nuždi i dalje rade nakon održavanja. Nepravilno instalirani zaštitni uređaji ili nepovezani senzori mogu prouzročiti probleme sa sigurnošću i usklađenošću. Električni sustav također je pokriven IEC 60204-1. Uključuje zahtjeve za upravljačke krugove, zaštitne spojeve i odredbe za zaključavanje.
Njega električnih i upravljačkih ormarića
Upravljački ormarić važan je dio stroja za oblikovanje plastičnih vrećica. Sadrži servo pogone, PLC, HMI i ožičenje za povezivanje sustava. Problemi s kućištem obično su uzrokovani toplinom, prašinom ili labavim spojevima. Ovi se problemi često mogu izbjeći redovitim održavanjem. Čak i na dobro-održavanomStroj za izradu plastičnih vrećica, upravljački ormarić zahtijeva planiranu pozornost kako bi se spriječili-kvarovi povezani s toplinom.
- Držite vrata ormara zatvorena tijekom proizvodnje. Operateri mogu otvoriti vrata i promatrati stroj. Kada se vrata otvore, ventilator može povući filmsku prašinu u ormarić. Prašina skuplja hladnjake pogona, povećavajući radne temperature.
- Provjerite stezaljke ožičenja jednom godišnje. Tijekom vremena, toplinske promjene mogu olabaviti vijčane stezaljke. Labavi spojevi sa zonom grijanja ili priključkom za servo napajanje mogu stvarati toplinu i oštetiti pogon. Koristite moment odvijač i slijedite vrijednosti momenta naznačene na komponentama.
- Provjerite radi li ventilator za hlađenje ispravno kada temperatura ormarića premaši postavljenu temperaturu. Frustrirani obožavatelj možda neće moći proizvesti jasan zvuk ili pokazati očite probleme. Tek po vrućini, osobito ljeti, prestaje.
- Zamjena rezervnih baterija PLC-a prema utvrđenom rasporedu. Obično 2-3 godine. Ne čekajte upozorenje o niskoj bateriji. Upozorenja se mogu pojaviti kada su strojevi isključeni zbog praznika. Baterija može pokvariti prije nego što se stroj ponovno pokrene.
Električne popravke treba izvršiti kvalificirano osoblje. Slijedite postupak zaključavanja/označavanja. Glavna referenca za kontrolu opasne energije je 29 CFR 1910.147. Zahtijeva da se izvori energije izoliraju i pregledaju prije održavanja. Na liniji za pakiranje to znači zaključavanje glavnog napajanja i dovoda komprimiranog zraka. Ako u sustavu još uvijek postoji tlak zraka, zatvoreni cilindar još uvijek se može pomicati velikom silom.
Strategija rezervnih dijelova i dokumentacija kako bi to funkcioniralo
Bez pravih rezervnih dijelova, plan održavanja može propasti. Popisi rezervnih dijelova linije proizvoda vrećice za kupnju trebali bi se temeljiti na stvarnim podacima o kvaru, a ne samo na standardnom pakiranju dobavljača. Komponente koje se često kvare često su jeftine i predvidljive: termoparovi, grijaći elementi, navlake čeljusti protiv-prianjanja, rezni dijelovi, optičke leće i pneumatske brtve. Skupe komponente kao što su servo pogoni, PLC moduli i mjenjači obično imaju manje grešaka. Obično nema potrebe držati rezervni pogon za svaku osovinu. Bolji pristup bio bi pohranjivanje uobičajenih potrošnih dijelova i sklapanje ugovora o servisiranju elektroničkih dijelova.
Neki dijelovi rijetko zakažu, ali mogu zaustaviti cijelu proizvodnu liniju. Uključuje enkoder glavnog vretena, razinu snage servo pogona i HMI zaslon. Njihovo vrijeme isporuke treba biti zabilježeno. Ako dobavljačima treba šest tjedana da isporuče dijelove, a stroj ne može raditi bez njih, možda bi bilo bolje imati rezervni.
Dobra evidencija pomaže da se održavanje pretvori u alat za upravljanje. U skladu s ISO 9001, tvrtke su dužne voditi evidenciju koja pokazuje da su njihovi postupci kontrolirani. Isto bi trebalo vrijediti i za pakiranje u vrećice. Sljedeći zapisi su korisni:
- Predajte dnevnu početnu listu očitanja temperature i nesukladnosti po datumu i smjeni.
- Rezultati ASTM F88 ispitivanja čvrstoće brtve. Pratite rezultate tijekom vremena kako biste pronašli postupni pad prije nego što dođe do kvara.
- Evidencija kalibracije termoelementa i mjerača tlaka.
- Održavati evidenciju o tome što je učinjeno, kada i tko je učinio; Također se bilježe zadaci sljedećeg plana i njihovi intervali.
- Evidencija prekida rada za svaki uzrok parkiranja, kao što je kvar brtve, promjena oštrice, spajanje filma, neusklađenost senzora ili nedostatak dijelova.
Posljednji je najvrjedniji. Obrazac je postao jasan kada se zastoj bilježi na isti način tijekom tri mjeseca. Linije ne gube vrijeme na nepoznate probleme. To može biti problem s oštricom koji se stalno vraća ili senzori koji zakažu svakih šest tjedana. Otklanjanje glavnog uzroka obično je jeftinije od ukupnog troška ponovnog prekida rada. Evidencija o održavanju to jasno pokazuje.
Držite stroj u stanju koje možete izmjeriti
Održavanje ne mora biti komplicirano. Mora biti dosljedan i dokumentiran. Osnovni plan održavanja za svakog proizvođača plastičnih vrećica uključuje redovite i tjedne preglede. Postaje za brtvljenje moraju se kalibrirati ispitivanjem čvrstoće brtvljenja. Zračni sustav mora biti čist i suh. Upravljačke ormare treba držati hladnima. Rezervni dijelovi i zapisi o održavanju također bi trebali biti dostupni ako je potrebno. Bilo da pokrećete jednu liniju ili cijelu tvornicu, svakiStroj za izradu plastičnih vrećicaima koristi od istog discipliniranog pristupa dokumentaciji i planiranju rezervnih dijelova.
Operater je prvi otkrio problem sa strojem. Oni bi trebali znati normalne postavke stroja i očitanja. Tada mogu rano otkriti promjene i prijaviti ih prije nego što izazovu veće probleme.
Dobro održavanje pomaže održati proizvodnju stabilnom. Održava brtvljenje čvrstim, vrećicu istom veličinom i stopu otpada unutar očekivanog. Provjerite servisne intervale dobavljača, metode kalibracije i dostupnost rezervnih dijelova prije kupnje novih strojeva za pakiranje plastičnih vrećica ili nadogradnje postojećih proizvodnih linija.
Često postavljana pitanja
Koliko često treba provjeravati pečat na liniji vrećica za kupovinu?
Tjedno provjeravajte viskoznu navlaku čeljusti i površinu. Temperature se provjeravaju najmanje jednom svaka tri mjeseca nezavisnom sondom. Uzorci čvrstoće brtve za svaku smjenu ispitani su pomoću ASTM F88 testa ljuštenja. To pomaže u otkrivanju postupnog smanjenja čvrstoće brtve što je prije moguće.
Kada je temperatura ispravno postavljena, što uzrokuje labavost brtve?
Prvo provjerite termoelement. Stari termoelement daje netočna očitanja temperature. Zatim provjerite ima li istrošenosti ili oštećenja na površini čeljusti i viziru. Zatim provjerite tlak u spremniku. Provjerite sljedećim redoslijedom: temperatura, površina i tlak. Ovo rješava većinu problema slabe brtve.
Održavaju li ih operateri ili su za njih potrebni tehničari?
Operateri su odgovarajuće obučeni za provođenje dnevnih pregleda. To uključuje snimanje temperature, čišćenje leća, ispuštanje zraka iz spremnika i provjeru čeljusti. Električne radove unutar kontrolnog ormarića mora izvoditi kvalificirano osoblje. Trebaju slijediti postupke zaključavanja/označavanja. Sigurnosne performanse treba ponovno provjeriti nakon popravka radi usklađivanja s Direktivom o strojevima i IEC 60204-1.
Izvor informacija
· ASTM F88/F88M-Standardna metoda ispitivanja za čvrstoću brtvljenja fleksibilnih barijernih materijala.
· ISO 8573-1 - Klase kvalitete komprimiranog zraka za sadržaj čestica, vode i ulja.
· ISO 9001: 2015 -Sustavi upravljanja kvalitetom, dokumentacija i zahtjevi za snimanje.
· IEC 60204-1 -Mehanička sigurnost: mehanička i električna oprema.
· Direktiva o strojevima 2006/42/EC --Zahtjevi Europske unije za mehaničku sigurnost.
· 29 CFR 1910.147 – OSHA Standard za kontrolu energije opasnosti (zaključavanje/oznaka).
· Grand View Research Research-Globalni podaci o tržištu plastičnih vrećica i vrećica od konoplje i prognoza potražnje za ambalažom